What a Polodokončená šošovka s jedným videním Is and Why It Exists
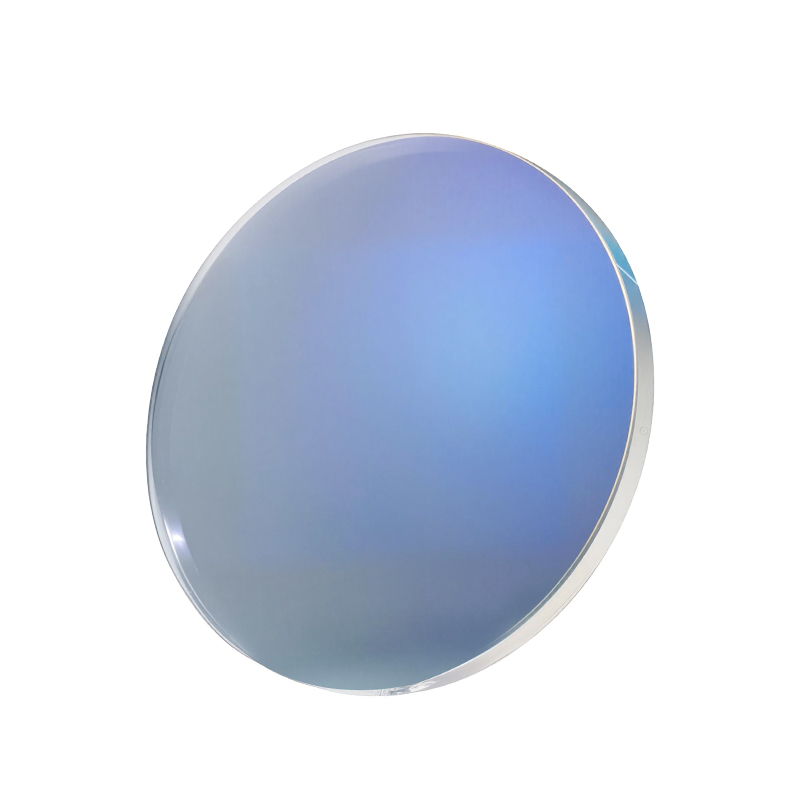
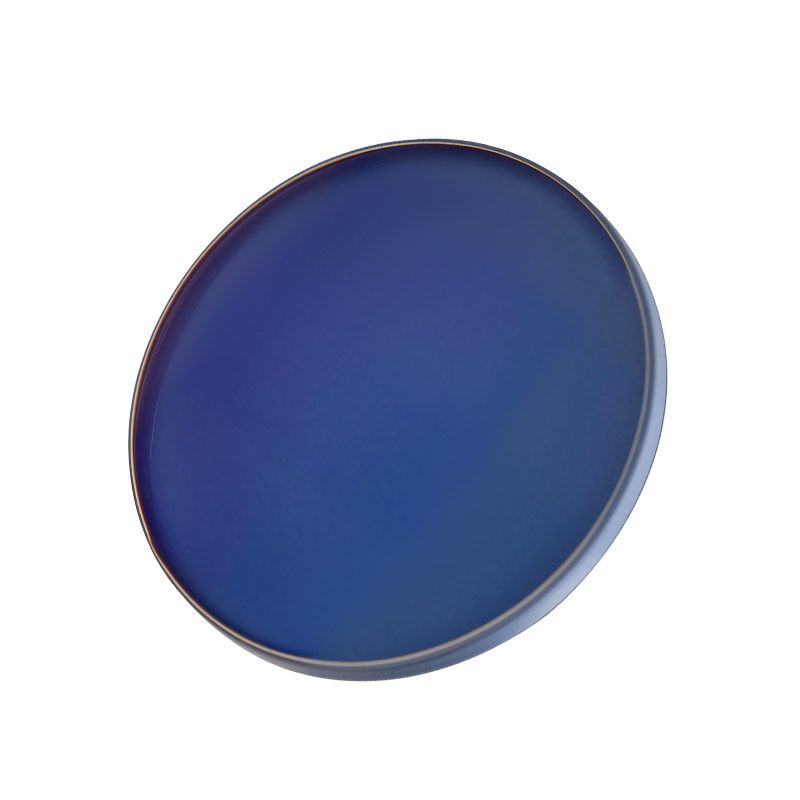
Polodokončená šošovka s jedným videním je polotovar optických šošoviek, ktorý má jeden povrch (predný alebo konvexný povrch) už presne vytvarovaný alebo odliaty do konečného zakrivenia, zatiaľ čo zadný povrch zostáva nespracovaný a pripravený na povrchovú úpravu, brúsenie a leštenie v optickom laboratóriu na presne predpísaný výkon požadovaný pre jednotlivého pacienta. Formát polotovaru je dominantnou metódou dodávky v profesionálnom optickom priemysle na celom svete, pretože umožňuje výrobcom šošoviek vyrábať veľké objemy štandardizovaných polotovarov s prednou krivkou v rôznych materiáloch a povlakoch, zatiaľ čo optické laboratóriá a optické praktiky si zachovávajú flexibilitu na prispôsobenie zadnej plochy pre akýkoľvek predpis v rámci výkonového rozsahu šošoviek.
Polodokončená šošovka s jedným videním produkty sa používajú na výrobu šošoviek, ktoré korigujú iba jednu ohniskovú vzdialenosť, čo ich odlišuje od progresívnych (no-line multifokálnych) a bifokálnych polotovarov. Jednorázová korekcia videnia je vhodná pre pacientov, ktorí sú buď čisto myopickí (krátkozrakí), čisto hypermetropickí (ďalekozrakí) alebo vyžadujú astigmatickú korekciu a ktorí potrebujú iba jednu ohniskovú vzdialenosť namiesto rozsahu vzdialeností v tej istej šošovke. Single vision lenses account for approximately 55% to 65% of all prescription lens volumes globally , making the Polodokončená šošovka s jedným videním the highest-volume product category in the wholesale optical lens supply chain.
How a Single Vision Semi-finished Lens Is Made: The Manufacturing Process
Pochopenie výrobného procesu a Single Vision Semi-finished Lens vysvetľuje, prečo je tento formát komerčne uprednostňovaný pred alternatívami, a pomáha kupujúcim a vedúcim laboratórií hodnotiť tvrdenia výrobcov o kvalite.
Stage 1: Materiál Selection and Monomer Preparation
Polotovary šošoviek s jedným videním sa vyrábajú z jedného z niekoľkých optických polymérových systémov, pričom výber materiálu určuje index lomu, hmotnosť, odolnosť proti nárazu a optickú čistotu konečnej šošovky. Kvapalný monomér (alebo predtvarovaná polykarbonátová živica) je pripravený výrobcom a odlievaný do foriem, ktoré definujú zakrivenie predného povrchu. Monomérna formulácia tiež zahŕňa UV absorbéry, tepelné stabilizátory a separačné činidlá, ktoré sa pred odlievaním zmiešajú v presne kontrolovaných pomeroch.
Fáza 2: Odlievanie a polymerizácia
Pre termosetové plastové šošovkové materiály, ako sú série CR-39, MR-7, MR-8 a MR-10 (priemyselné označenia pre rôzne indexové materiály od Mitsui Chemicals), sa pripravený monomér vstrekuje do sklenených foriem alebo tesnením utesnených foriem na šošovky a zahrieva sa v sušiarni s kontrolovanou teplotou počas cyklu 16 až 24 hodín. Cyklus polymerizácie je rozhodujúci pre optickú kvalitu: príliš rýchly a šošovka vyvíja vnútorné napätie, ktoré zhoršuje optickú čistotu a spôsobuje predčasné zlyhanie povlaku; too slow and production throughput is unacceptably low. Predný povrch formy definuje presnú prednú krivku polotovaru, zatiaľ čo zadný povrch formy definuje iba hrubú hrúbku na zadnej strane polotovaru, pričom zostáva materiál na laboratórne povrchové úpravy.
V prípade polykarbonátových (PC) šošoviek proces používa skôr vstrekovanie než odlievanie, pričom polykarbonátové pelety sa roztavia a vstrekujú do presných oceľových foriem pod vysokým tlakom. Cykly vstrekovania polykarbonátu sú oveľa rýchlejšie (minúty, nie hodiny), ale vyžadujú si drahšie nástroje a vyrábajú šošovky s odlišným profilom zvyškového napätia ako liate materiály.
Stage 3: Inspection, Coating, and Warehousing of Semi-finished Blanks
Po odliatí a vybratí z formy sa každý polotovar šošoviek Single Vision Semi-fiction Lens podrobuje kontrole kvality z hľadiska optickej čistoty, kvality povrchu, presnosti výkonu prednej krivky a hrúbky v strede a na okraji. Rejected blanks are removed at this stage before any coating is applied. Schválené polotovary sú potom potiahnuté tvrdým povlakom (povlak odolný proti poškriabaniu) a v niektorých formátoch dodávky s kompletným antireflexným (AR) povlakom na prednom povrchu, potom sú označené špecifikáciou výkonu prednej krivky (základná krivka), materiálom, indexom a priemerom a skladované na distribúciu do optických laboratórií.
Stage 4: Laboratory Surfacing to Final Prescription
Keď optické laboratórium dostane objednávku na predpis, vyberie si zo svojho inventára vhodný polotovar jednovidovej šošovky na základe požadovanej konečnej sily šošovky, materiálu a rozmerov rámu. The laboratory then processes the blank through the following steps:
- Blokovanie: Predná (dokončená) plocha je namontovaná na kovovom bloku pomocou nízkotaviteľnej zliatiny alebo lepiacej podložky, ktorá bezpečne drží šošovku počas nanášania na povrch bez toho, aby označovala hotovú prednú plochu.
- Generácia: CNC generátor (generátor voľného tvaru pre šošovky voľného tvaru alebo sférický generátor pre konvenčné šošovky) obrába zadnú plochu na cieľovú guľu a cylindrické sily predpisu s presnosťou plus alebo mínus 0,02 dioptrií.
- Finovanie a leštenie: Sekvenčné abrazívne leštenie odstraňuje stopy nástroja zanechané generátorom a privádza zadný povrch do konečnej kvality optického leštenia s drsnosťou povrchu pod 0,01 mikrónu Ra.
- Čistenie a náter: The surfaced lens is cleaned ultrasonically and coated with hard coat and AR coating if not pre-coated by the manufacturer.
- Lemovanie: Šošovka je olemovaná do tvaru vybraného rámu pomocou CNC omietačky a hotová šošovka je pred výdajom skontrolovaná.
Materials Available for Single Vision Semi-finished Lens Blanks
Materiál jednovidovej polotovarovej šošovky určuje jej index lomu (ktorý určuje hrúbku šošovky pre danú predpísanú silu), jej hmotnosť, odolnosť proti nárazu, jej schopnosť blokovať UV žiarenie a jej kompatibilitu s rôznymi systémami povrchovej úpravy. Výber správneho materiálu podľa pacientovho predpisu a požiadaviek na životný štýl je jedným z najdôležitejších rozhodnutí pri špecifikácii šošoviek.
Index lomu a hrúbka šošovky: základný kompromis
Higher refractive index materials bend light more efficiently, meaning thinner lens profiles for the same prescription power. Vzťah je priamy a významný: pacient s predpisom mínus 6,00 dioptrií bude mať šošovku približne o 30 % až 40 % tenšiu v materiáli s indexom 1,74 ako v štandardnom materiáli 1,50 CR-39 pre rovnaký rám a vzdialenosť zreníc, čo dramaticky zlepšuje vzhľad aj pohodlie pre vysoko výkonné recepty.
| Material | Index lomu | Abbe Value | Špecifická gravitácia | Odolnosť proti nárazu | Najlepšie pre |
| CR-39 (štandardný plast) | 1.499 | 58 | 1.32 | Mierne | Nízke predpisy, hodnotový segment |
| Polykarbonát | 1.586 | 30 | 1.20 | Veľmi vysoká | Deti, ochranné okuliare, šport |
| Trivex | 1.532 | 45 | 1.11 | Veľmi vysoká | Bezpečnostné, vŕtacie rámy, bez ráfika |
| Stredný index 1,60 | 1,597 až 1,600 | 36 až 41 | 1,30 až 1,34 | Mierne to good | Stredné recepty do /- 4,00 |
| Vysoký index 1,67 | 1,665 až 1,670 | 31 až 32 | 1,35 až 1,37 | Dobre | Silné predpisy nad /- 4,00 |
| Ultra vysoký index 1,74 | 1.740 | 33 | 1.47 | Mierne | Veľmi vysoká prescriptions above /- 6.00 |
Abbeho hodnota kompromisu: optická čistota verzus tenkosť
Abbeova hodnota (nazývaná aj konstringencia) meria rozptyl svetla materiálu do jeho spektrálnych zložiek. Nižšia hodnota Abbe znamená viac chromatickej aberácie, ktorú pacienti vnímajú ako farebné lemovanie okolo okrajov s vysokým kontrastom, najmä pri pohľade cez okraj šošovky. CR-39 s hodnotou Abbe 58 neprodukuje prakticky žiadnu chromatickú aberáciu, zatiaľ čo materiál s indexom 1,74 s hodnotou Abbe 33 vytvára merateľne viac periférnej chromatickej aberácie. , čo niektorí pacienti spozorujú ako zrakový diskomfort alebo zníženú jasnosť najmä pri náročných zrakových podmienkach, ako je nočné šoférovanie alebo rýchle pohyby očí.
Pre pacientov s predpismi pod plus alebo mínus 4,00 dioptrií stojí za zváženie výhoda Abbe hodnoty CR-39 alebo Trivexu oproti materiálom s vyšším indexom. Pri predpisoch nad plus alebo mínus 6,00 zníženie hmotnosti a hrúbky z indexu 1,67 alebo 1,74 zvyčajne preváži nevýhodu hodnoty Abbe v spokojnosti a kompliancii pacienta.
Polodokončená šošovka s jedným videním vs. Hotová šošovka: Pochopenie kľúčového rozdielu
Mnoho optických praktík a niektorí veľkoobchodní odberatelia sú zmätení, pokiaľ ide o rozdiel medzi jednovidovou polodokončenou šošovkou a hotovou sériovou šošovkou (nazývanou tiež hotová nerozrezaná šošovka). Obidve dodávajú výrobcovia šošoviek do optických prevádzok a laboratórií, ale slúžia zásadne iným funkciám v dávkovacom pracovnom toku.
- Polodokončená šošovka s jedným videním: Má iba tvarovanú alebo odlievanú prednú plochu. Zadný povrch musí byť povrchovo upravený a vyleštený optickým laboratóriom na špecifickú predpísanú silu. Vyžaduje povrchové vybavenie. Umožňuje akýkoľvek predpísaný výkon v rozsahu výkonu polotovaru. Umožňuje voľne tvarovaný digitálny povrch pre prispôsobenú optimalizáciu predpisovania.
- Hotový sériový objektív: Predná aj zadná plocha sú už vo výrobe dokončené na špecifickú vopred definovanú predpísanú silu. Nevyžaduje sa žiadna povrchová úprava. Prax alebo laboratórium potrebuje na tvarovanie šošovky k rámu iba omietačku. Obmedzené na špecifické výkony zásob dostupné v inventári výrobcu, ktoré zvyčajne zahŕňajú bežné výkony v krokoch po 0,25 dioptrií, ale nemusia zahŕňať každú kombináciu gule, valca a osi v predpise pacienta.
Pre optické praktiky vydávajúce veľké objemy bežných receptov a s cieľom minimalizovať čas spracovania v laboratóriu, hotové skladové šošovky s najbežnejšími výkonmi skracujú čas obratu na okraje v rovnaký alebo nasledujúci deň. Pre recepty mimo bežného skladového sortimentu, pre pacientov s vysokým predpisom, kde je dôležitá optimalizácia materiálu a hrúbky, a pre praktiky ponúkajúce personalizované šošovky voľnej formy, jednovidová polotovarová šošovka spracovaná v laboratóriu je správnym formátom dodávky.
Veľkosti priemerov a výber základnej krivky pre jednovidové polodokončené šošovky
Polodokončená šošovka s jedným videním polotovary sa dodávajú v štandardných priemeroch a v celom rade možností predného zakrivenia (základného zakrivenia). Obe špecifikácie sa musia správne zhodovať s rámom a požiadavkami na predpis predtým, ako sa vyberie polotovar na spracovanie.
Štandardné priemery polotovaru
Najbežnejšie priemery polotovaru šošoviek Single Vision na profesionálnom trhu sú 65 mm, 70 mm, 75 mm a 80 mm, pričom 70 mm a 75 mm sú najčastejšie skladované veľkosti pre štandardné aplikácie rámu pre dospelých. Správny priemer polotovaru musí byť dostatočne veľký na to, aby potom, čo orezávač vyreže šošovku do tvaru rámu, celý otvor rámu zakryje šošovka bez odštiepenia okraja , ktorá vyžaduje, aby bol polotovar v priemere o minimálne 5 mm až 8 mm väčší, ako je najväčšia tetiva rámu (najdlhšia uhlopriečka otvoru rámu).
Väčšie štýly rámov, zavinovacie športové rámy a rámy s vysokou decentráciou medzi optickým stredom a geometrickým stredom rámu vyžadujú väčšie polotovary (75 mm alebo 80 mm). Menšie módne rámy a konzervatívne profesionálne rámy môžu byť zvyčajne spracované zo 65 mm alebo 70 mm polotovarov, čo znižuje materiálové náklady na šošovku.
Výber základnej krivky a pravidlo ohýbania šošovky
Základná krivka polotovaru šošoviek s jednou víziou je výkon prednej plochy v dioptriách, vyjadrený ako kladná hodnota. Výber základnej krivky pre daný predpis sa riadi princípom dizajnu šošovky „najlepšej formy“, ktorý vyberá kombináciu prednej a zadnej krivky, ktorá minimalizuje mimoosové optické aberácie (šikmý astigmatizmus a výkonovú chybu) pre špecifickú silu predpisovania. Praktický návod, ktorý väčšina laboratórií dodržiava pri výbere základnej krivky jednovidových polotovarov šošoviek, je:
- Pre recepty od plus 6,00 do mínus 2,00: Použite blank so základnou krivkou 6,00
- Pre recepty od mínus 2,25 do mínus 4,50: Použite blank so základnou krivkou 4,00
- Pre recepty od mínus 4,75 do mínus 7,00: Použite blank so základnou krivkou 2,00
- Pre recepty viac mínus ako mínus 7,00: Použite 0,50 alebo rovnú základnú krivku
Toto sú pokyny pre konvenčné sférické povrchy. Nástroje na digitálne naváranie voľnej formy elektronicky vypočítajú optimálnu základnú krivku pre každý jednotlivý recept a podľa toho vypočítajú kompenzovanú zadnú plochu, čo je dôvod, prečo môže spracovanie voľnej formy použiť jeden polotovar základnej krivky pre širší rozsah predpisovania ako konvenčné naváranie pri zachovaní vynikajúceho optického výkonu.
Povlaky dostupné na polotovaroch šošoviek s jedným pohľadom
Väčšina polotovarov šošoviek s jedným pohľadom sa dodáva s aspoň jedným povlakom aplikovaným vo výrobe a prémiové polotovary môžu niesť niekoľko vrstiev povlaku aplikovaných vo výrobnom zariadení, a nie v optickom laboratóriu. Pochopenie toho, ktoré nátery sú vopred aplikované a ktoré sa aplikujú v laboratóriu, pomáha kupujúcim vyhodnotiť celkové náklady na vlastníctvo rôznych možností dodávky polotovarov.
Tvrdý náter: Štandard pre všetky kvalitné polotovary
Tvrdý náter (poťah odolný proti poškriabaniu) sa nanáša na predný povrch prakticky všetkých polotovarov polotovarov šošoviek s jedným videním predtým, ako opustia výrobné zariadenie. Tvrdý náter aplikovaný ponorením alebo odstredením v kontrolovanom výrobnom prostredí vytvára rovnomernejšiu, tvrdšiu vrstvu odolnú voči poškriabaniu ako tvrdé nátery aplikované optickými laboratóriami pomocou procesov striekania alebo máčania na jednotlivé hotové šošovky. Tvrdé nátery aplikované výrobcom na prémiové polotovary polodokončených šošoviek Single Vision zvyčajne dosahujú hodnoty Bayerovho testu oderu 15 až 25 (kde vyššie čísla označujú väčšiu odolnosť proti poškriabaniu), v porovnaní s 5 až 10 pre nepotiahnuté CR-39 a 8 až 15 pre laboratórne nanesené tvrdé nátery.
Vopred potiahnuté antireflexné blanky: Výhoda účinnosti pre laboratóriá
Rastúca časť dodávky jednovidových polotovarov objektívov je teraz k dispozícii vo vopred potiahnutom formáte AR, kde výrobca pred distribúciou nanáša na predný povrch kompletnú viacvrstvovú antireflexnú vrstvu. Keď optické laboratórium povrchy a vyleští zadnú stranu, nanesie tvrdý náter iba na zadnú stranu (alebo zjednodušený systém AR, ak je to potrebné), čím sa eliminuje potreba, aby laboratórium prevádzkovalo proces nanášania AR predného povrchu a súvisiace investície do zariadenia na vákuové nanášanie.
Vopred potiahnuté AR polotovary sú obzvlášť cenné pre menšie optické laboratóriá, ktoré nemôžu ospravedlniť kapitálovú investíciu do kompletnej vákuovej depozície AR lakovne, ale stále chcú svojim zákazníkom ponúkať kvalitné AR produkty. Kompromisom je znížená flexibilita: akonáhle je aplikovaný predný povrch AR, blank môže byť použitý iba pre jeho špecifikovaný rozsah a nemôže byť dodatočne premenený na fotochromatický alebo polarizovaný predný povrch.
Fotochromatické polotovary
Polotovary fotochromatických jednovidových šošoviek obsahujú systém fotochromatického farbiva buď nasiaknutý do povrchovej vrstvy (tradičná metóda pre CR-39) alebo homogénne distribuovaný cez matricu šošovky (používa sa pre Trivex a niektoré materiály s vysokým indexom indexu). Tieto blanky stmavnú, keď sú vystavené UV žiareniu, a číre, keď je UV žiarenie odstránené, čím poskytujú kombinovanú ochranu pred slnečným žiarením a predpisovanie v jedinej šošovke. Prémiové fotochromatické polotovary sa menia z číreho (priepustnosť približne 80 % až 88 % vo vnútorných podmienkach) na tmavú (priepustnosť približne 15 % až 25 % pri vonkajších UV podmienkach) v priebehu 30 až 60 sekúnd po vystavení UV žiareniu s úplným vyčistením za približne 2 až 5 minút pri izbovej teplote.
Veľkoobchodný nákup polotovarov šošoviek Single Vision: Čo musia kupujúci posúdiť
Optické laboratóriá a veľké optické prevádzky, ktoré nakupujú jednovidové polotovary polotovarov šošoviek vo veľkoobchodných množstvách, musia hodnotiť dodávateľov vo viacerých rozmeroch nad rámec ceny za polotovar, pretože kvalita, konzistencia a servisná spoľahlivosť dodávky polotovaru priamo určuje kvalitu vyrobených hotových šošoviek a efektivitu výrobnej prevádzky laboratória.
Kritériá hodnotenia kľúčových dodávateľov
- Presnosť a konzistencia základnej krivky: Výkon prednej plochy polotovarov polotovarov šošoviek s jedným videním musí byť v rozmedzí plus alebo mínus 0,06 dioptrií uvedenej základnej krivky na celom povrchu a medzi polotovarmi z rovnakej šarže. Nekonzistentné predné plochy vyžadujú, aby CNC program na naváranie kompenzoval chybu základnej krivky, čo znižuje účinnosť navárania a môže vyrábať hotové šošovky mimo predpísanej tolerancie, ak sa chyba nezachytí pri vstupnej kontrole.
- Kvalita povrchu a miera odmietnutia kozmetiky: Pred uzavretím zmluvy o objemových dodávkach vyhodnoťte mieru odmietnutia kozmetických výrobkov dodávateľa vyžiadaním vzorových objednávok. Prémiový dodávateľ polotovarov šošoviek s jedným videním by mal mať mieru zamietnutia kozmetických výrobkov (vtrúsení, povrchových defektov, strií a plesnivých škvŕn) pod 2 %, zatiaľ čo dodávky nižšej kvality môžu mať mieru odmietnutia 5 % až 10 %, čo výrazne zvyšuje efektívne náklady na šošovku.
- Certifikácia materiálu a presnosť indexu: Vyžiadajte si materiálové certifikáty potvrdzujúce index lomu, Abbeovu hodnotu a špecifickú hmotnosť každej dodávky šarže oproti uvedenej špecifikácii. Skutočný index lomu označeného polotovaru 1,60 by mal byť v rozmedzí plus alebo mínus 0,002 od 1,597 do 1,600; odchýlka mimo tohto rozsahu ovplyvňuje konečný výpočet výkonu šošovky a môže viesť k nesúladu s predpismi v konečnej šošovke.
- Úplnosť skladového sortimentu: Dodávateľský skladový sortiment základných kriviek, priemerov a predpísaných rozsahov musí pokrývať celý rozsah predpisov vydávaných nákupným laboratóriom. Dodávateľ, ktorý často nemá na sklade kľúčové základné krivky a kombinácie priemerov, núti laboratórium používať neoptimálne základné krivky alebo viaceré zdroje, čím sa zvyšuje prevádzková zložitosť a potenciálne sa znižuje optický výkon šošoviek.
- Dodacia lehota a spoľahlivosť dodania: Pre optické laboratóriá prevádzkujúce modely štíhlych zásob sú kritickými prevádzkovými parametrami dodacia lehota dodávateľa od objednávky po dodanie a spoľahlivosť dodávky. Dodávateľ s 24-hodinovou dodacou lehotou a 99% včasným dodaním umožňuje laboratóriu udržiavať minimálne prázdne zásoby; dodávateľ s 5-dňovou dodacou lehotou a variabilnou dodávkou vyžaduje, aby laboratórium držalo podstatne viac zásob, čím sa zvyšuje prevádzkový kapitál viazaný na zásoby.
Často kladené otázky
1. Čo je to jednovidová polodokončená šošovka a ako sa líši od hotovej šošovky?
Jednovidová polotovarová šošovka je polotovar šošovky s jej prednou plochou už vytvarovanou alebo odliatou do špecifického zakrivenia, zatiaľ čo zadná strana je ponechaná nespracovaná, aby ju optické laboratórium pripravilo podľa presného predpisu pacienta. Hotová šošovka má oba povrchy dokončené už vo výrobe na špecifickú preddefinovanú silu a vyžaduje len lemovanie, aby sa zmestila do rámu. Jednovidové polotovary umožňujú akúkoľvek predpísanú silu v rámci rozsahu polotovaru; hotové šošovky sú obmedzené na špecifické výkony dostupné v katalógu výrobcu.
2. Aké materiály sú dostupné pre jednovidové polotovary šošoviek?
Polotovarové polotovary šošoviek Single Vision sú dostupné v prevedení CR-39 (index 1,499), polykarbonát (index 1,586), Trivex (index 1,532), stredný index 1,60, vysoký index 1,67 a ultravysoký index 1,74 ako hlavné komerčné možnosti. Materiály s vyšším indexom vytvárajú tenšie šošovky pre silné predpisy, ale majú nižšie hodnoty Abbe (viac chromatickej aberácie) a vo všeobecnosti vyššie náklady na blank. Správny výber materiálu závisí od predpísanej sily, veľkosti rámu a požiadaviek na životný štýl pacienta.
3. Čo znamená číslo základnej krivky na jednozrakovom polotovare šošovky?
Číslo základnej krivky na šošovke Single Vision Semi-finished Lens udáva silu prednej plochy blanku v dioptriách. Polotovar so základnou krivkou 6,00 má predný povrch s kladnou silou 6,00 dioptrií. Základná krivka je vybraná tak, aby bola vhodná pre rozsah predpisu, ktorý bude blank slúžiť: silnejšie plus recepty používajú vyššie základné krivky, zatiaľ čo silnejšie mínus recepty používajú nižšie alebo ploché základné krivky. Tento výber minimalizuje mimoosové optické aberácie v hotovej šošovke a je princípom najlepšej konštrukcie šošovky.
4. Aký je štandardný priemer polotovarov jednovidových polotovarov šošoviek?
Najbežnejšie používané priemery polotovarov šošoviek Single Vision v štandardných okuliaroch pre dospelých sú 70 mm a 75 mm. 65 mm polotovary sa používajú pre malé rámy a detské okuliare. 80 mm polotovary sa používajú pre veľké módne rámy, vysoké decentračné predpisy a ovinovacie športové rámy. Správny priemer polotovaru musí byť minimálne o 5 mm až 8 mm väčší ako je najdlhšia uhlopriečka rámu, aby sa zabezpečilo úplné pokrytie po hranovaní bez vylamovania hrán.
5. Môže sa jednovidová polodokončená šošovka použiť na digitálne povrchové úpravy voľného tvaru?
Áno, polotovary šošoviek s jedným videním sú štandardným vstupným materiálom pre procesy digitálneho navárania voľného tvaru. Povrchová úprava voľnej formy využíva tvarovanú prednú plochu polotovaru ako referenčnú plochu a vypočítava komplexnú digitálne definovanú zadnú plochu, ktorá optimalizuje predpis cez celú apertúru šošovky, kompenzuje sklon rámu a uhol obtočenia a umiestňuje optický dizajn vzhľadom na údaje o zrenici pacienta. Formát polotovaru je nevyhnutný pre spracovanie voľného tvaru, pretože poskytuje stabilnú a vysokokvalitnú referenciu predného povrchu, ktorú vyžaduje výpočet voľného tvaru.
6. Aké povlaky sú zvyčajne vopred aplikované výrobcom na polotovary jednovidových šošoviek?
Väčšina polotovarov šošoviek Single Vision sa štandardne dodáva s tvrdou vrstvou vopred nanesenou na predný povrch. Prémiové blanky sú k dispozícii aj s antireflexnou vrstvou na prednom povrchu aplikovanou vo výrobe, fotochromatickou úpravou integrovanou do materiálu šošoviek alebo povrchovej vrstvy a aditívami absorbujúcimi UV žiarenie zabudovanými do materiálu šošoviek namiesto toho, aby sa aplikovali ako povrchová vrstva. Vopred natreté polotovary redukujú náterovú prácu potrebnú v optickom laboratóriu, ale vyžadujú špecifické zaobchádzanie, aby sa predišlo kontaminácii alebo poškodeniu továrensky aplikovaného náteru počas povrchovej úpravy a spracovania.
7. Ako je hodnota Abbe relevantná pri výbere materiálu polotovaru šošovky Single Vision?
Abbeova hodnota materiálu polodokončenej šošovky s jedným videním meria, do akej miery materiál rozptýli biele svetlo do svojich spektrálnych zložiek. Nižšia hodnota Abbe znamená viac chromatickej aberácie, ktorú môžu pacienti vnímať ako farebné lemovanie okolo okrajov pri pohľade cez okrajové oblasti šošovky. CR-39 má hodnotu Abbe 58. Polykarbonát má hodnotu Abbe 30 a materiál indexu 1,74 má hodnotu Abbe 33 (viac chromatickej aberácie). Pri predpisoch nad plus alebo mínus 4,00, hrúbka a zníženie hmotnosti materiálov s vyšším indexom zvyčajne oprávňuje akceptovať nižšiu hodnotu Abbe z hľadiska skúseností pacienta.
8. Aké kvalitatívne špecifikácie by som mal požadovať pri veľkoobchodnom nákupe polotovarov jednovidových šošoviek?
Pri veľkoobchodnom nákupe polotovarov jednovidových šošoviek požadujte: presnosť základnej krivky v rozmedzí plus alebo mínus 0,06 dioptrie uvedenej hodnoty; index lomu v rozmedzí plus alebo mínus 0,002 uvedenej hodnoty s certifikátmi šarže; miera odmietnutia kozmetických chýb pod 2 % polotovarov na dodávku; priľnavosť tvrdého náteru a odolnosť proti poškriabaniu potvrdená podľa špecifikovaných hodnôt Bayerovho testu; a hrúbka stredu v rozmedzí plus alebo mínus 0,1 mm špecifikácie. Vyhodnoťte tiež úplnosť skladového sortimentu dodávateľa, 24-hodinový alebo lepší čas na vybavenie objednávok a dostupnosť technickej podpory pre optimalizáciu procesu a riešenie problémov.